Indice dei contenuti
Manutenzione stampanti 3D: guida pratica e aggiornata per evitare errori di stampa, migliorare la qualità dei pezzi e allungare la vita della tua stampante.
Perché la manutenzione della stampante 3D è fondamentale
Molti maker si concentrano quasi esclusivamente sui parametri dello slicer, sul profilo di stampa perfetto o sulla scelta del filamento ideale, dimenticando un aspetto fondamentale: la stampante 3D è prima di tutto una macchina utensile di precisione.
Una corretta manutenzione della stampante 3D è responsabile della maggior parte delle stampe riuscite. Al contrario, una meccanica trascurata causa la maggior parte dei fallimenti apparentemente “inspiegabili”. Ghosting, layer shift, sotto-estrusione o superfici irregolari, nella pratica, non dipendono dal software nel 90% dei casi, ma da problemi hardware: una cinghia lasca, una vite allentata, un ugello sporco o una guida secca.
In questa guida completa sulla manutenzione preventiva vedremo come impostare una routine efficace per:
- migliorare la qualità di stampa in modo costante
- ridurre drasticamente gli errori casuali
- aumentare la vita utile della stampante 3D
- lavorare in maggiore sicurezza
Manutenzione meccanica della stampante 3D
I muscoli della stampante
Una stampante 3D deve muoversi in modo fluido, ripetibile e senza giochi meccanici. Qualsiasi attrito anomalo o lasco si traduce immediatamente in difetti visibili sul pezzo stampato.
Tensione delle cinghie
Le cinghie sono responsabili della precisione sugli assi X e Y.
- Cinghie troppo lente: ghosting, ringing, cerchi ovalizzati, imprecisioni dimensionali.
- Cinghie troppo tese: usura prematura dei cuscinetti, stress sui motori passo‑passo, aumento del rumore.
Check pratico
Pizzica la cinghia: deve emettere un suono sordo e vibrare leggermente, senza risultare “molle”.
Soluzione
Utilizza i tendicinghia integrati oppure regola la posizione delle pulegge, assicurandoti che siano ben allineate sull’asse del motore.
Vuoi la precisione assoluta? Regolare la tensione a orecchio non è sempre facile. Scopri come usare il tuo smartphone come accordatore e quali sono le frequenze corrette nella nostra Guida al tensionamento delle cinghie e risoluzione del Ghosting.
Lubrificazione di guide e barre filettate
L’attrito è il nemico numero uno della qualità di stampa. Le guide lineari e le barre rettificate accumulano polvere, mentre le viti trapezie dell’asse Z tendono a impastare il grasso vecchio, causando micro-salti e l’antiestetico Z-banding.
Azione corretta:
- Pulizia: Rimuovi lo sporco con un panno in microfibra asciutto o imbevuto di alcol isopropilico.
- Scelta del lubrificante: Non tutti i prodotti sono uguali. Evita assolutamente il WD-40 standard (è uno sgrassatore!).
- Applicazione: Applica un velo sottile di grasso specifico.
Quale grasso usare? La scelta tra grasso al litio, PTFE o olio di vaselina dipende dal tipo di guida della tua stampante. Per una lista dei prodotti consigliati e la procedura passo-passo, consulta la nostra Guida alla lubrificazione della stampante 3D.
Il gruppo estrusore
Il cuore pulsante della stampante
È qui che avviene la vera magia… ed è anche la zona più stressata e soggetta a usura.
Pulizia dell’ugello (nozzle)
Un ugello parzialmente ostruito provoca:
- sotto‑estrusione intermittente
- pareti irregolari
- layer deboli
Cold Pull (metodo Atomic)
Il Cold Pull (metodo Atomic) è la tecnica regina per sbloccare l’estrusore. Poiché è una procedura delicata che richiede attenzione alle temperature, abbiamo creato una guida passo-passo dedicata alla pulizia dell’ugello intasato con tutti i dettagli e i trucchi per non sbagliare.
Sostituzione dell’ugello
Se stampi materiali abrasivi (carbonio, fibra di vetro, glitter, legno):
- l’ugello in ottone è un vero e proprio materiale di consumo
- considera la sostituzione ogni 200–300 ore di stampa
Per un uso intensivo, valuta ugelli in acciaio temprato o ruby.
Ingranaggio spingifilo
Se noti polverina di plastica vicino all’estrusore, il filamento non viene trascinato correttamente.
Cause comuni:
- ingranaggio sporco
- pressione errata della molla
- filamento di scarsa qualità
Azione:
- pulisci i denti con uno spazzolino in ottone
- verifica che la molla eserciti una pressione sufficiente, ma non eccessiva
Piano di stampa ed elettronica
Stabilità termica ed elettrica
Qualità di stampa e sicurezza passano anche da qui.
Pulizia e calibrazione del piano di stampa
Un piano sporco di grasso cutaneo (impronte digitali) compromette l’adesione del primo layer.
Buone pratiche:
- pulizia regolare con alcol isopropilico (IPA) al 90%
- per superfici in PEI, un lavaggio occasionale con acqua calda e sapone neutro rigenera l’adesione meglio di qualsiasi spray
Controllo delle connessioni elettriche
Le vibrazioni costanti possono allentare i morsetti sulla scheda madre.
⚠️ Un contatto lasco può generare surriscaldamenti per effetto Joule, con potenziali rischi di incendio.
Check consigliato:
- ogni 6 mesi, apri il vano elettronica
- verifica che i cavi di alimentazione e del bed siano ben serrati
Ventole di raffreddamento
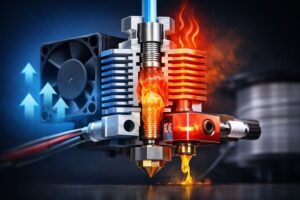
- una ventola dell’hotend che gira lentamente o è ostruita dalla polvere può causare heat creep
- il risultato è l’intasamento del filamento nella zona fredda
Manutenzione:
- rimuovi la polvere con aria compressa
- verifica che le ventole partano correttamente all’accensione
La check‑list del Maker
| Frequenza | Componente | Azione |
|---|---|---|
| Ogni stampa | Piano di stampa | Pulizia con alcol isopropilico |
| Settimanale | Cinghie e viti | Controllo visivo e tensione |
| Mensile | Guide e asse Z | Pulizia e lubrificazione |
| Trimestrale | Hotend | Cold pull e controllo ventole |
| Semestrale | Elettronica | Controllo serraggio morsetti |
FAQ
-
Ogni quanto va fatta la manutenzione di una stampante 3D?
Dipende dall’utilizzo, ma una manutenzione leggera andrebbe fatta a ogni stampa, mentre un controllo completo almeno ogni 3–6 mesi.
-
Il WD-40 va bene per lubrificare una stampante 3D?
No. Il WD-40 è uno sbloccante, non un lubrificante a lungo termine.
-
Come capire se una sotto-estrusione è causata dall’ugello o dall’estrusore?
Se la sotto-estrusione è intermittente e varia durante la stampa, spesso è dovuta a un ugello parzialmente ostruito o a heat creep. Se invece è costante e accompagnata da polvere di filamento vicino all’estrusore, il problema è quasi sempre l’ingranaggio spingifilo o una pressione errata della molla.
-
Quali segnali indicano una cinghia usurata anche se è correttamente tensionata?
Una cinghia usurata può causare micro-layer shift, superfici con pattern irregolari e perdita di precisione sugli spigoli, anche se la tensione è corretta. Segni visivi come denti consumati o lucidati sono un chiaro indicatore di sostituzione imminente
-
In che modo una ventola dell’hotend inefficiente influisce sulla qualità di stampa?
Una ventola dell’hotend che gira lentamente o è ostruita causa heat creep, facendo ammorbidire il filamento nella zona fredda. Questo provoca attrito interno, sotto-estrusione progressiva e intasamenti apparentemente casuali, soprattutto con PLA e stampe lunghe.
Conclusione
La manutenzione preventiva non è tempo perso: è tempo guadagnato.
Una stampante 3D curata:
- stampa meglio
- è più silenziosa
- è più sicura
- richiede meno interventi d’emergenza
Integrare queste operazioni nella tua routine ti permetterà di concentrarti su ciò che conta davvero: progettare, sperimentare e stampare con affidabilità.
Se vuoi rimanere aggiornato con i nuovi articoli, torna alla home del nostro blog sulla stampa 3d.